
APIチュービング
外径寸法範囲(mm): 26.67----114.3
アップセットの種類: NUE、EUE、プレーンエンド。
規格: API SPEC 5CT
主要鋼材等級: H40、J55、N80、N80Q、L80、L80-1、L80-9Cr、L80-13Cr、P110など
チューブの種類: 非アップセットチューブ(NU)、外アップセットチューブ(EUE)、一体型継手(IJ)。
分類:
APIチュービング
キーワード:
APIチュービング
製品詳細
説明
チュービングは、比較的細径のパイプで、油とガスを現場の地上設備に送るための導管として井戸内に設置されます。チュービングは、生産と作業時の負荷や変形に耐えるのに十分な強度が必要です。さらに、チュービングは、予想される油とガスの生産量を支えるサイズでなければなりません。
サイズと材質
チュービングパイプは、シームレスと溶接の2種類の加工方法で製造され、サイズは1.050インチから5 1/2インチの範囲です(AP5CTチュービングパイプのサイズについては、この記事を参照してください)。材質は、H-40、J-55、K-55、N-80、L-80、C-90、T-95、P-110、Q-125です。
端部接続
チュービングパイプの主な接続タイプは、NUE(非アップセット)、EUE(外部アップセット)、およびプレミアムです。酸性環境での耐食性は、特にケーシングとチュービングにとって非常に重要なOCTG特性です。
その他のケーシングパイプとその色

仕様& 規格
| オイルチュービング |
範囲1 |
範囲2 |
範囲3 |
| 6.10~7.32 |
8.53~9.75 |
11.58~12.80 |
| ラベル |
D 外径 mm |
壁厚 mm |
C 端面の種類 |
|||||||||
| 1 |
2 |
|||||||||||
| NU T&C |
EU T&C |
IJ |
H40 |
J55 |
L80 |
N80 |
C90 |
T95 |
P110 |
|||
| 1.9 |
2.75 |
2.9 |
4 |
48.26 |
3.68 |
PNUI |
PNUI |
PNUI |
PNUI |
PNUI |
PNUI |
|
| 3.65 |
3.73 |
2.76 |
48.26 |
5.08 |
PU |
PU |
PU |
PU |
PU |
PU |
PU |
|
| 4.42 |
- |
- |
48.26 |
6.35 |
- |
- |
P |
- |
P |
P |
- |
|
| 2 3/8 |
4 |
- |
- |
60.32 |
4.24 |
PU |
PN |
PN |
PN |
PN |
PN |
- |
| 4.6 |
4.7 |
- |
60.32 |
4.83 |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
|
| 5.8 |
5.95 |
- |
60.32 |
6.45 |
- |
- |
PNU |
PNU |
PNU |
PNU |
PNU |
|
| 6.6 |
- |
- |
60.32 |
7.49 |
- |
- |
P |
- |
P |
P |
- |
|
| 7.35 |
7.45 |
- |
60.32 |
8.53 |
- |
- |
PU |
- |
PU |
PU |
- |
|
| 2 7/8 |
6.4 |
6.5 |
- |
73.02 |
5.51 |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
| 7.8 |
7.9 |
- |
73.02 |
7.01 |
- |
- |
PNU |
PNU |
PNU |
PNU |
PNU |
|
| 8.6 |
8.7 |
- |
73.02 |
7.82 |
- |
- |
PNU |
PNU |
PNU |
PNU |
PNU |
|
| 9.35 |
9.45 |
- |
73.02 |
8.64 |
- |
- |
PU |
- |
PU |
PU |
- |
|
| 10.5 |
- |
- |
73.02 |
9.96 |
- |
- |
P |
- |
P |
P |
- |
|
| 3 1/2 |
7.7 |
- |
- |
88.9 |
5.49 |
PN |
PN |
PN |
PN |
PN |
PN |
- |
| 9.2 |
9.3 |
- |
88.9 |
6.45 |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
|
| 10.2 |
- |
- |
88.9 |
7.34 |
PN |
PN |
PN |
PN |
PN |
PN |
- |
|
| 12.7 |
12.95 |
- |
88.9 |
9.52 |
- |
- |
PNU |
- |
PNU |
PNU |
PNU |
|
| 14.3 |
- |
- |
88.9 |
10.92 |
- |
- |
P |
- |
P |
P |
- |
|
| 15.5 |
- |
- |
88.9 |
12.09 |
- |
- |
P |
- |
P |
P |
- |
|
| 4 |
9.5 |
- |
- |
101.6 |
5.74 |
PN |
PN |
PN |
PN |
PN |
PN |
- |
| 10.7 |
11 |
- |
101.6 |
6.65 |
PU |
PU |
PU |
PU |
PU |
PU |
- |
|
| 13.2 |
- |
- |
101.6 |
8.38 |
- |
- |
P |
- |
P |
P |
- |
|
| 16.1 |
- |
- |
101.6 |
10.54 |
- |
- |
P |
- |
P |
P |
- |
|
| 4 1/2 |
12.6 |
12.75 |
- |
114.3 |
6.88 |
PNU |
PNU |
PNU |
PNU |
PNU |
PNU |
- |
| 15.2 |
- |
- |
114.3 |
8.56 |
- |
- |
P |
- |
P |
P |
- |
|
注:P—プレーンエンド;N—非アップセット、ねじ込み式;U—外部アップセット、ねじ込み式;I—全接合
| パイプの種類 |
パイプサイズ(mm) |
許容差 |
|
| 熱間圧延 |
OD |
≤159 |
±1.0% |
| >159 |
±1.20% |
||
| WT |
≤20 |
±12.5% |
|
| >20 |
±10.0% |
||
| 冷間引抜 |
OD |
≤30 |
±0.20mm |
| 30-50 |
±0.30mm |
||
| >50 |
±0.8% |
||
| WT |
≤3 |
+12% -10% |
|
| >3 |
±10% |
||
API規格5CT - 規格5CT/ISO 11960、ケーシングとチュービングの仕様、第8版、石油および天然ガス産業 - 井戸用ケーシングまたはチュービングとして使用する鋼管
機械的特性:
| グループ |
等級 |
タイプ |
全伸び % 荷重下 |
降伏強度 MPa |
引張強度 最小 MPa |
硬さ |
||
| 最小 |
最大 |
HRC |
HBW |
|||||
| 1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
| 2 |
J55 |
- |
0.5 |
379 |
552 |
517 |
- |
- |
| K55 |
- |
0.5 |
379 |
552 |
655 |
- |
- |
|
| N80 |
1 |
0.5 |
552 |
758 |
689 |
- |
- |
|
| N80 |
Q |
0.5 |
552 |
758 |
689 |
- |
- |
|
| 3 |
L80 |
1 |
0.5 |
552 |
655 |
655 |
23 |
241 |
| L80 |
9Cr |
0.5 |
552 |
655 |
655 |
23 |
241 |
|
| L80 |
13Cr |
0.5 |
552 |
655 |
655 |
23 |
241 |
|
| C90 |
|
0.5 |
621 |
689 |
689 |
25.4 |
255 |
|
| C95 |
- |
0.5 |
655 |
724 |
724 |
- |
- |
|
| T95 |
|
0.5 |
655 |
724 |
724 |
25.4 |
255 |
|
| P110 |
- |
0.6 |
758 |
862 |
862 |
- |
- |
|
| 4 |
Q125 |
すべて |
0.65 |
862 |
931 |
931 |
- |
- |
化学組成
| 規格 |
等級 |
組成(%) |
||||||||||
| C |
Si |
Mn |
P |
S |
Cr |
Ni |
Cu |
Mo |
V |
AIs |
||
| API規格5CT |
J55K55 |
0.34~0.39 |
0.20~ |
1.25~1.50 |
≦0.020 |
≦0.015 |
≦0.15 |
≦0.20 |
≦0.20 |
|
|
≦0.020 |
| (37Mn5) |
||||||||||||
| N80 |
0.34~0.38 |
0.20~ |
1.45~1.70 |
≦0.020 |
≦0.015 |
≦0.15 |
|
|
|
0.11 |
≦0.020 |
|
| (36 Mn2V) |
||||||||||||
| L80(13Cr) |
0.15~0.22 |
≤1.00 |
0.25~1.00 |
≦0.020 |
≤0.010 |
12.0~ |
≦0.20 |
≦0.20 |
|
|
≦0.020 |
|
| P110 |
0.26~0.35 |
0.17~ |
0.40~0.70 |
≦0.020 |
≤0.010 |
0.80~ |
≦0.20 |
≦0.20 |
0.15 |
≤0.08 |
≦0.020 |
|
|
|
||||||||||||
工程

インゴット加熱→穿孔→圧延とサイズ調整→冷却→整流→NDT→端部切断→カップリングねじ→油圧試験→塗装とねじ保護→梱包
インゴット加熱
インゴット加熱は、インゴットを熱間加工プロセスの必要温度に達させるための作業手順です。インゴット加熱の目的は、鋼インゴットに十分な可塑性を持たせ、圧延変形抵抗を低減し、内部組織を改善することです。
インゴットの加熱プロセスは、主に2つの段階があります。加熱段階(低温と高温を含む)、インゴット表面温度がタップ温度に上昇します。均一加熱により、インゴットの内外温度の均一性を確保します。
圧延とサイズ調整
熱間圧延は、エネルギー消費とコストを大幅に削減できます。高い金属塑性変形と低い変形抵抗により、熱間圧延鋼のエネルギー消費が大幅に削減されます。
熱間圧延は、金属の加工性能を向上させ、鋳造欠陥を除去し、合金の加工性能を向上させることができます。
熱間圧延は通常、大型インゴット鋳造を採用しており、生産効率の向上だけでなく、圧延速度の向上にもつながり、連続圧延プロセスを実現し、自動化の条件を創出します。
冷却
冷却後、熱間圧延鋼管は特定の範囲内にあります。従来の製造プロセスと比較して、プロセスを簡素化し、エネルギーを節約し、同じかそれ以上の機械的特性を得ることができます。
NDT
非破壊検査(NDT)は、パイプライン検査で広く使用されている方法です。これは、パイプライン自体を損傷したり、後のパイプの定期的な作業に影響を与えたりすることなく、材料の品質と特性を試験、検査、評価するプロセスです。言い換えれば、NDT検査後も、その部品は実用化できます。NDTは、異常な内部構造や欠陥によって引き起こされる熱、音、磁気の変化を利用して、材料の内外欠陥を検査します。
NDTの一般的な検査方法は、目視検査(VT)、超音波検査(UT)、放射線検査(RT)、静水圧検査です。
カップリングねじ
ねじ継手とは、ねじ山のあるパイプライン接続部品を指し、業界で最も一般的なパイプです。カップリングねじにより、パイプの接続がより簡単になり、交換も容易になり、パイプライン接続のコストを大幅に削減できます。
産業用ねじ継手は一般的に金属製で、高圧に耐えることができます。材料には、炭素鋼、ステンレス鋼、合金鋼、真鍮などがあります。
油圧試験
静水圧試験は、最大運転圧力に耐える能力を脅かす可能性のあるパイプの欠陥のリスクを軽減するための検査方法です。静水圧試験は、圧縮できない液体(通常は水、着色)をパイプに充填して通常の圧力以上の圧力レベルに上げて欠陥がないかを確認することにより、パイプラインの完全性を検査します。これは、使用前にパイプに対して行うことも、すでに使用中のパイプに対して行うこともできます。
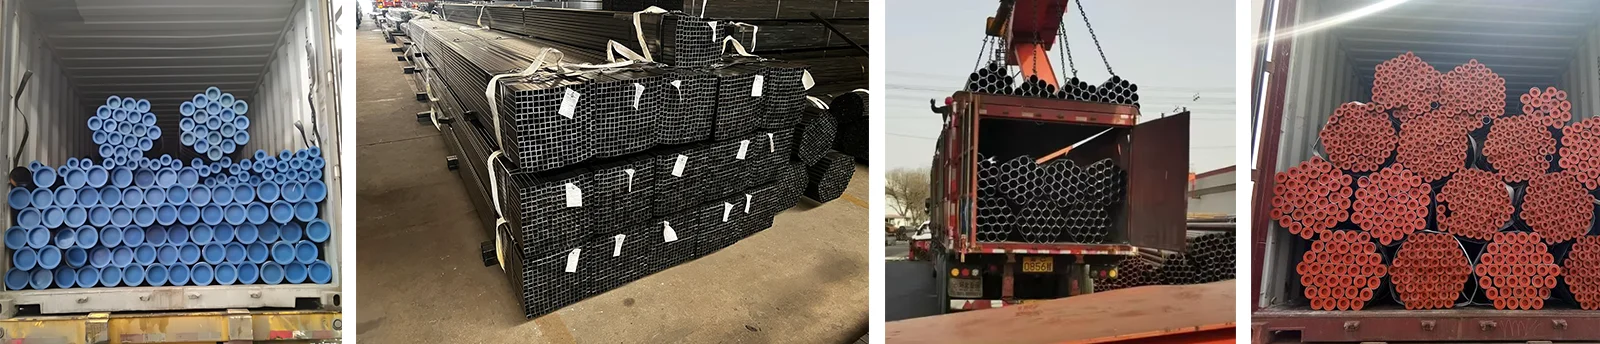
梱包と配送
同社は山東大陽鋼管生産基地倉庫エリア、大東鋼管都市精品商品ヤード販売エリアなどを所有しており、年間在庫量は7万トンです。年間丸鋼取引量は65万トン、年間在庫量は5万トン、生産高は約60億元です。工場には8本のパイプ膨張生産ラインがあり、主に外径300~1500mmのパイプを生産しており、年間生産量は8万トンです。
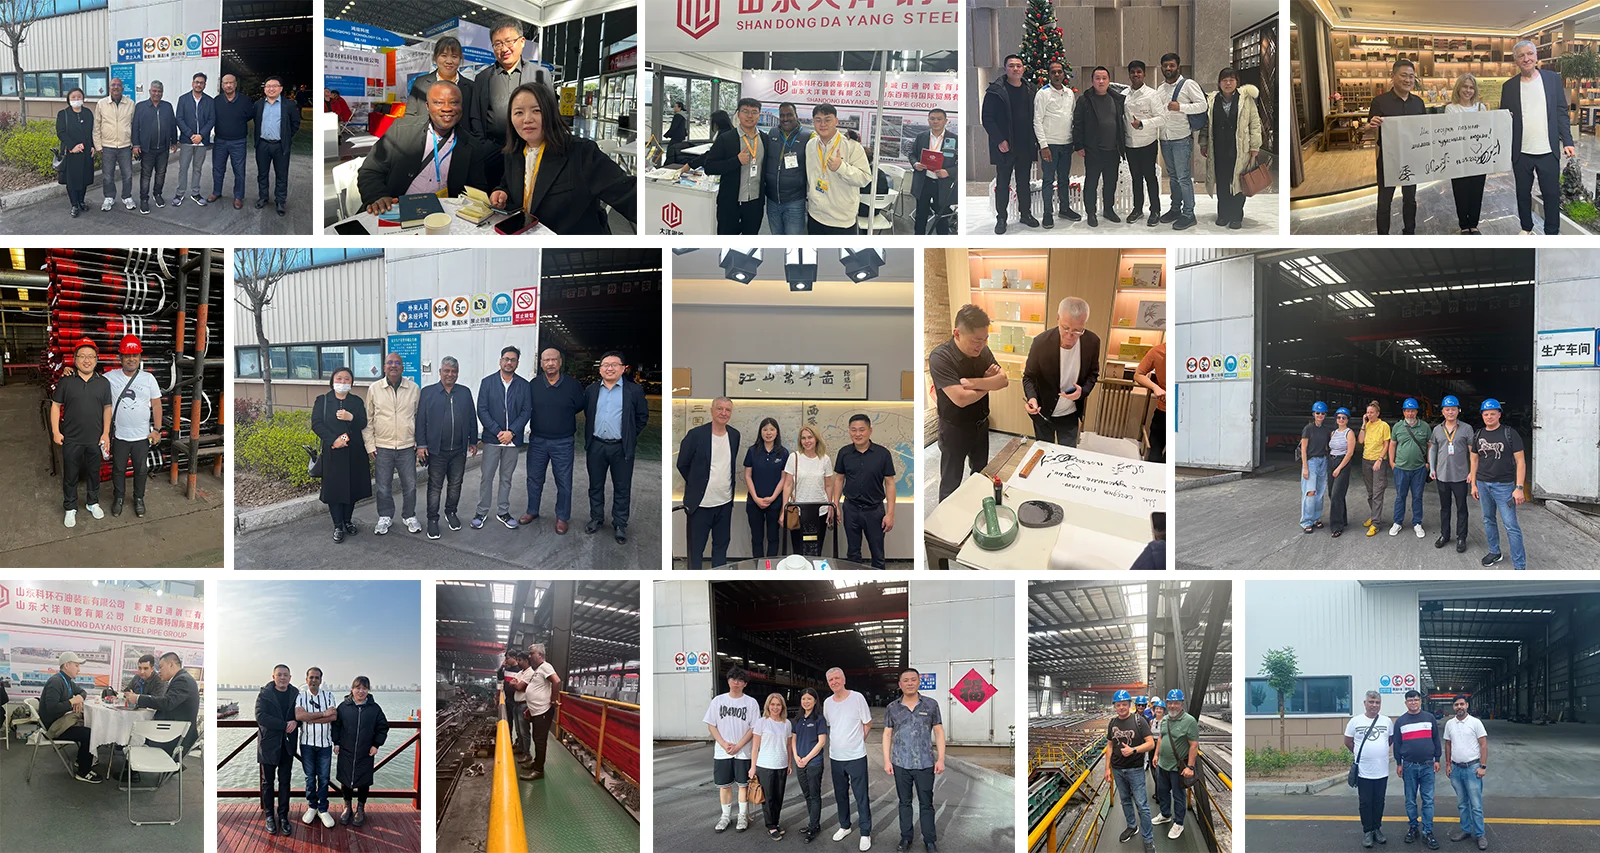
お客様訪問
"厳格な管理、良好な評判、強力な力、高品質のサービス"という理念を堅持し、科学的な環境保護、専門的な革新という高い基準で国内外の顧客や友人へのサービスを提供しており、現在では欧州、アメリカ、南アメリカ、中東、アジアなどの150以上の国と地域に輸出しており、製品はすべての人に好評です!
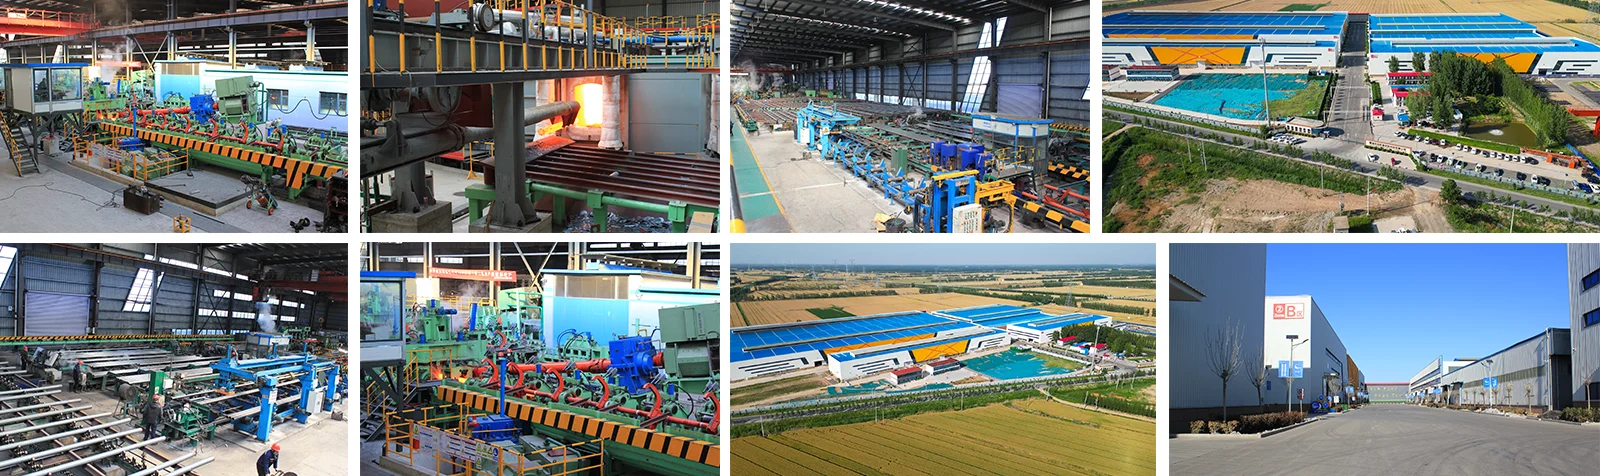
工場
工場はシームレス鋼管の研究開発と製造、油田向け油井ケーシング加工、ガスボンベ鋼管製品に注力しています。現在、熱間圧延シームレス鋼管生産ラインを1ライン保有しています。熱間圧延シームレス鋼管生産ラインの生産工程は、円錐穿孔、精密管圧延、3ロール微張力サイジングを採用しています。生産仕様は次のとおりです。Φ50~Φ273mm、肉厚:4.5~40mm、オンライン装備の超音波探傷システム、渦電流探傷システムなどの製品検出システムは業界をリードするレベルに達しています。
関連製品
関連製品
